Artykuł sponsorowany
Długie wałki stalowe na tokarce — jak ograniczyć ugięcie, bicie i błędy osi przed gumowaniem
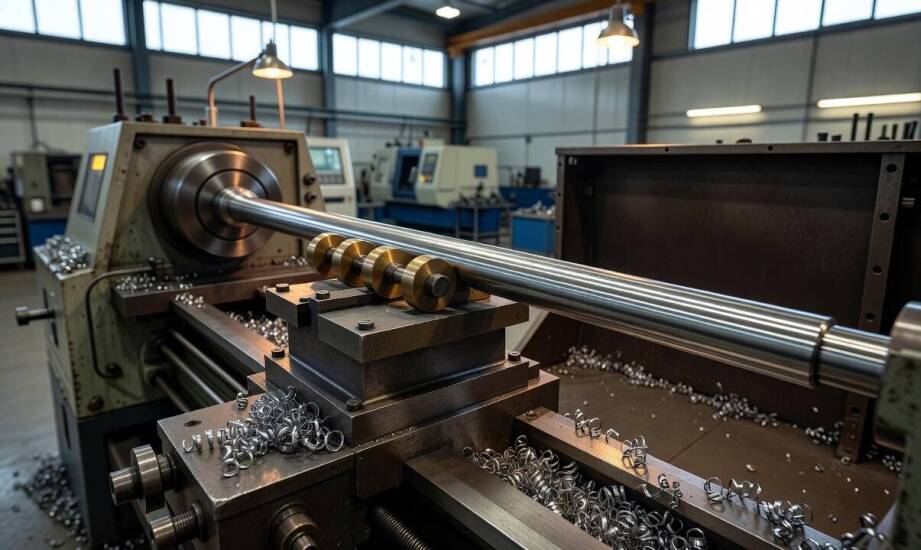
Wałek stalowy po obróbce często sprawia wrażenie idealnie zgodnego z rysunkiem technicznym. Prawdziwa weryfikacja następuje jednak dopiero po nałożeniu warstwy elastomeru lub podczas pracy elementu pod obciążeniem. Wtedy najczęściej pojawiają się niespodziewane drgania, kłopoty z wyważeniem układu albo nierównomierne ścieranie się powłoki. Przyczyną takich zjawisk rzadko jest sam proces wulkanizacji. Odpowiedzialność zazwyczaj spoczywa na ukrytych błędach geometrii rdzenia. Powstają one na wczesnym etapie obróbki skrawaniem, a ich skutki ujawniają się dopiero po zmianie sztywności całego detalu.
Przeczytaj również: Rola konwojowania w ochronie wartości materialnych – co warto wiedzieć?
Jak ograniczyć ugięcie i bicie długiego rdzenia?
Smukłe elementy o stosunku długości do średnicy przekraczającym 10:1 wykazują silną tendencję do odkształceń. Toczenie bez odpowiedniego podparcia podtrzymką stałą lub podążającą powoduje odpychanie materiału przez narzędzie skrawające. Skutkiem zjawiska jest niepożądana stożkowatość lub łukowatość gotowego rdzenia. Proces produkcyjny wymaga zachowania rygorystycznej kolejności przejść, aby nie przenieść wstępnego ugięcia na ostateczny zarys detalu. Najpierw przeprowadza się obróbkę zgrubną obu końców przy użyciu nakiełków. Następnie element stalowy wymaga odprężenia, zanim trafi do finalnego wykończenia.
Przeczytaj również: Jak skutecznie łączyć różne dermokosmetyki w pielęgnacji skóry z plamami od stresu?
Kiedy na warsztat trafiają długie wałki metalowe do toczenia, operator w pierwszej kolejności weryfikuje ich geometrię. Ustalenie bicia promieniowego na zero za pomocą czujnika zegarowego przed każdym przejściem stanowi absolutną podstawę. Odchyłka bicia promieniowego przekraczająca zakładowe tolerancje rzędu setnych części milimetra wymusza powstawanie miejscowych różnic w grubości nałożonej później gumy. Taka dysproporcja bezpośrednio skraca żywotność uszczelnienia lub powłoki. Współosiowość czopów z osią główną oraz ścisła prostoliniowość powierzchni walcowej warunkują także poprawne wyważenie dynamiczne całego układu.
Przeczytaj również: Co wyróżnia profesjonalną firmę zajmującą się wyceną biżuterii z kolorowymi kamieniami?
Ukryte odchyłki i przygotowanie powierzchni pod powłokę
Nawet poprawnie dobrana sekwencja przejść skrawających nie zniweluje skutków błędnego mocowania detalu w maszynie. Użycie standardowego uchwytu trójszczękowego lub czteroszczękowego bez podparcia wolnego końca to najkrótsza droga do trwałego zniekształcenia geometrii. Zwolnienie docisku po intensywnym toczeniu zgrubnym natychmiast uwalnia naprężenia resztkowe zgromadzone wewnątrz struktury materiału. Rdzeń ulega wtedy wygięciu, które staje się bardzo trudne do skorygowania na dalszych etapach produkcji. Zapobieganie takim odkształceniom wymaga powolnego i stopniowego odciążania obrabianej stali. Równie groźne okazuje się niewłaściwe centrowanie nakiełków, generujące błędy osiowe niemożliwe do wykrycia gołym okiem.
Właściwości fizyczne wykończonej powierzchni stalowej bezpośrednio determinują jakość przyszłego wiązania chemicznego. Standardowa chropowatość po toczeniu wykończeniowym mieści się przeważnie w przedziale Ra od 0,8 do 3,2 µm. Oczekiwany naddatek materiału przeznaczony na dalsze operacje wynosi najczęściej od 0,5 do 1 milimetra na stronę. Taki profil chropowatości zapewnia substancjom wiążącym odpowiednią powierzchnię kotwienia podczas procesu wulkanizacji. Zbyt gładko wykończona stal sprawia, że przyczepność powłoki znacząco maleje. Z kolei głębokie i ostre zarysowania po nożu tokarskim sprzyjają zamykaniu mikropęcherzyków powietrza pod warstwą elastomeru.
Sam proces skrawania płynnie przechodzi w etap czyszczenia mechanicznego, który zamyka obróbkę wstępną rdzenia. W zakładzie FORM-GUM ścisła kontrola wymiarowa następuje natychmiast po zdjęciu wykończonego detalu z tokarki. Zweryfikowany pod kątem tolerancji element przechodzi następnie do etapu piaskowania. Śrutowanie ścierniwem pod wysokim ciśnieniem usuwa powierzchowne tlenki i resztki chłodziwa. Czysty i odpowiednio rozwinięty przestrzennie materiał buduje najwyższą siłę przylegania nakładanej warstwy gumowej lub poliuretanowej.
Ostateczny sukces procesu nakładania warstw elastomerowych zależy nierozerwalnie od kultury technicznej na etapie obróbki skrawaniem. Utrzymanie reżimu technologicznego podczas toczenia zapobiega powstawaniu ukrytych wad, które niszczą gotowy produkt w trakcie eksploatacji. Staranna weryfikacja bicia, przemyślane podparcie długich elementów oraz odpowiednie wykończenie powierzchni stanowią fundament dla każdej powłoki. Detal przygotowany z uwzględnieniem zasad precyzyjnej obróbki zapewnia płynną i bezawaryjną pracę elementu maszynowego.
Kategorie artykułów
Polecane artykuły

Proces galwanizacji w produkcji płyt – dlaczego jest kluczowy dla jakości?

Kiedy integracyjne przedszkole staje się wsparciem rozwoju, a nie tylko miejscem opieki

Jakie są najważniejsze elementy oferty domów opieki w Zachodniopomorskiem?
